Artykuł sponsorowany
Dlaczego stal, nierdzewka i aluminium wymagają innych ustawień przy cięciu laserowym rur
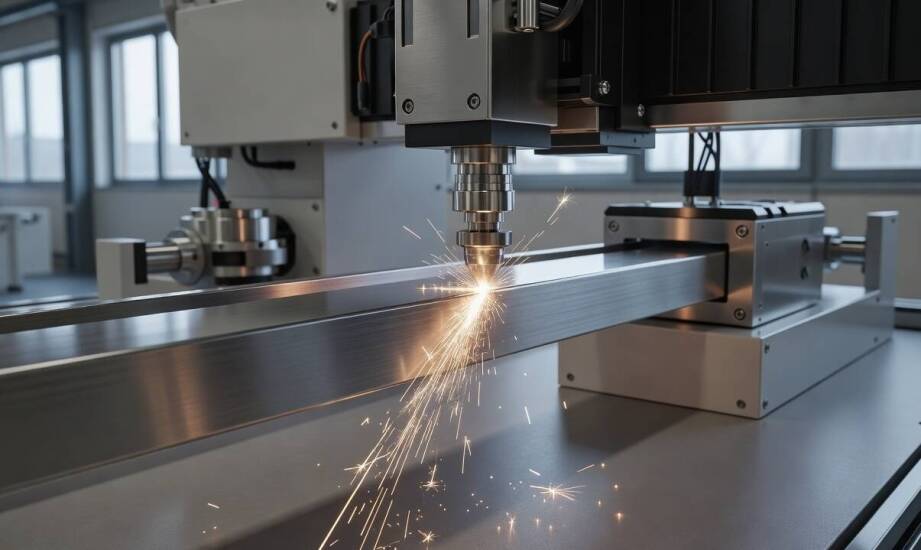
Projekt rury o identycznych wymiarach i geometrii, zaplanowany pierwotnie do systemu wentylacyjnego ze stali węglowej, po zmianie materiału na aluminium wymaga zupełnie innych ustawień maszyny. Zmiana surowca pociąga za sobą konieczność drastycznej modyfikacji mocy lasera, prędkości pracy oraz rodzaju gazu pomocniczego. Podobna transformacja na stal nierdzewną narzuca kolejne korekty parametrów, mimo zachowania tego samego kształtu i rygorystycznych tolerancji wymiarowych. Taka sytuacja występuje regularnie w produkcji seryjnej komponentów dla branży motoryzacyjnej, grzewczej czy elektronicznej. Detale rurowe charakteryzują się specyficzną budową, która potęguje wyzwania związane z obróbką cieplną. Inżynierowie muszą uwzględnić zachowanie każdego metalu pod wpływem skoncentrowanej wiązki światła. Nawet minimalne różnice w stopach wpływają na proces topienia i wydmuchiwania materiału ze szczeliny. Przeniesienie ustawień z jednego projektu na drugi bez dogłębnej analizy właściwości fizycznych surowca kończy się uszkodzeniem detalu lub znacznym spadkiem jakości krawędzi.
Wpływ właściwości fizycznych materiału na stabilność obróbki
Wysoka przewodność cieplna aluminium powoduje błyskawiczne rozpraszanie energii wokół powstawającej szczeliny. Zjawisko to wymusza zastosowanie znacznie wyższej prędkości posuwu głowicy tnącej, aby utrzymać stabilny proces topienia i zapobiec przegrzaniu całego profilu. Dodatkowym wyzwaniem pozostaje wysoka refleksyjność tego surowca. Jasna, gładka powierzchnia odbija znaczną część wiązki laserowej, co bezpośrednio obniża efektywność pochłaniania ciepła przez obrabiany detal. Wymaga to zastosowania większej mocy źródła w porównaniu z klasyczną obróbką stopów żelaza. Przemysłowe laserowe cięcie rur potęguje problem refleksyjności, ponieważ wiązka przenikająca przez górną ściankę może w niekontrolowany sposób uszkodzić przeciwległą stronę profilu.
Stal węglowa charakteryzuje się zdecydowanie lepszą absorpcją energii dzięki niższej zdolności do odbijania światła. Przekłada się to na bardziej przewidywalne warunki pracy i minimalizuje ryzyko niepożądanego rozproszenia wiązki wewnątrz zamkniętej przestrzeni. Materiał ten pozwala na operowanie mniejszymi mocami przy jednoczesnym zachowaniu wysokiej precyzji wycinanych konturów. Stal nierdzewna plasuje się pod względem właściwości optycznych dokładnie pomiędzy stalą węglową a stopami aluminium. Zachowuje ona stosunkowo wysoką refleksyjność, która nadal wymaga bardzo precyzyjnego dostrojenia maszyn. Błąd w kalibracji skutkuje w tym przypadku natychmiastowym pogorszeniem gładkości krawędzi lub powstawaniem trudnego do usunięcia gratu na wewnętrznych ściankach profilu.
Dobór gazu pomocniczego i kontrola strefy wpływu ciepła
Rodzaj gazu osłonowego decyduje o przebiegu reakcji w obszarze topienia i bezpośrednio wpływa na ostateczny wygląd gotowego komponentu. Dla stali węglowej powszechnym standardem pozostaje wykorzystanie tlenu wywołującego silną reakcję egzotermiczną. Proces ten sztucznie podnosi temperaturę wewnątrz szczeliny cięcia i znacznie ułatwia wydmuchiwanie stopionego metalu. Skutkiem ubocznym takiego rozwiązania jest powstawanie ciemnej, utlenionej warstwy na krawędziach rury. Zjawisko to często wymusza na zakładach produkcyjnych wprowadzenie dodatkowej obróbki wykańczającej przed planowanym procesem spawania lub malowania proszkowego.
Obróbka stali nierdzewnej i aluminium opiera się z kolei na wykorzystaniu azotu wtłaczanego pod wysokim ciśnieniem. Gaz ten wypycha płynny metal ze szczeliny w sposób czysto mechaniczny i całkowicie odcina dostęp tlenu z atmosfery. Zapewnia to gładkie, jasne krawędzie bez widocznych przebarwień oraz eliminuje ryzyko powstawania zgorzeliny. Kontrola strefy wpływu ciepła odgrywa kluczową rolę w zachowaniu pierwotnej geometrii rur cienkościennych. Profil termiczny obróbki laserowej jest bardzo wąski, jednak przy metalach dobrze przewodzących ciepło wymagana jest precyzyjna koordynacja posuwu maszyny z ciśnieniem podawanego gazu.
Przedsiębiorstwo Amstal realizuje precyzyjną obróbkę profili ze stali węglowej, nierdzewnej oraz aluminium w swoim zakładzie w Modlnicy. Park maszynowy oparty na zaawansowanych urządzeniach marek Trumpf i Bystronic pozwala w pełni dostosować parametry wiązki do specyfiki każdego stopu. Tego typu kompleksowe zaplecze produkcyjne zapewnia wysoką powtarzalność detali dostarczanych do późniejszego montażu. Firma obsługuje w ten sposób zlecenia seryjne dla wymagających dostawców elementów z sektora wentylacyjnego, elektronicznego oraz motoryzacyjnego.
Decyzja o docelowych parametrach cięcia profili zamkniętych musi uwzględniać jednocześnie rodzaj surowca, specyfikę gazu pomocniczego oraz rygorystyczne wymagania dotyczące tolerancji wymiarowych. Ignorowanie różnic w przewodności cieplnej czy zdolności do odbijania światła prowadzi do przedwczesnej degradacji narzędzi maszynowych i powstawania braków. Pełna synchronizacja mocy lasera, prędkości posuwu i ciśnienia roboczego pozwala uzyskać detale pozbawione mikropęknięć i niepożądanych naprężeń materiałowych. Zrozumienie fizyki oddziaływania światła na poszczególne metale pozostaje twardym fundamentem nowoczesnej i bezstratnej produkcji seryjnej.
Polecane artykuły

Zalety stosowania ceramicznych dachówek w nowoczesnym budownictwie
Jak zbudowany jest akt przy sprzedaży nieruchomości i które elementy są obowiązkowe
Oznaczenia gaśnicy, które naprawdę mają znaczenie przy gaszeniu instalacji fotowoltaicznej