Artykuł sponsorowany
Jak przygotować dokumentację techniczną, żeby zlecenie obróbki metali było jednoznaczne
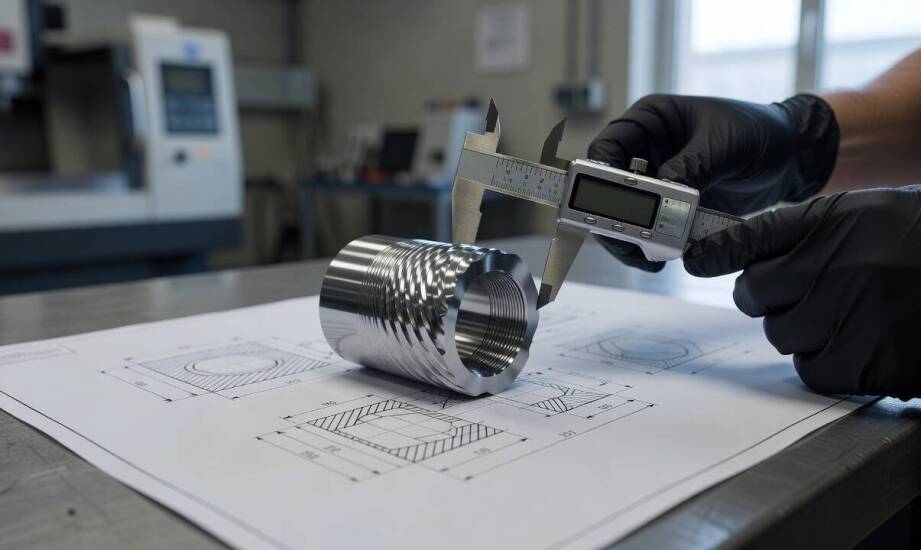
Brak kompletnego rysunku technicznego lub nieprecyzyjne dane o tolerancjach i materiale znacząco wydłużają etap przygotowania zamówienia. Wykonawca musi wówczas kontaktować się z zamawiającym w celu uzupełnienia informacji, co opóźnia wycenę i rozpoczęcie prac na maszynach. Produkcja detalu rusza przez to z opóźnieniem, a ryzyko błędnej interpretacji wymagań rośnie. Precyzyjna obróbka cnc metali wymaga jednoznacznych wytycznych już od momentu przesłania zapytania ofertowego.
Jakie elementy musi zawierać kompletny rysunek techniczny?
Dostarczenie modeli przestrzennych w formacie uniwersalnym, takim jak STEP, oraz profili płaskich w rozszerzeniu DXF przyspiesza wczytywanie geometrii do programów CAM. Prawidłowa dokumentacja wykonawcza powinna obejmować nazwę i numer części, skalę oraz określoną jednostkę wymiarową. Konstruktor musi podać wszystkie gabaryty jednoznacznie w rzutach, przekrojach i widokach izometrycznych. Taki zapis obejmuje całkowite długości, średnice, promienie, kąty fazowania, gwinty oraz głębokości otworów nieprzelotowych. Dodatkowa tabelka z parametrami otworów i gwintów znacznie usprawnia pracę technologa przygotowującego cykl frezowania lub toczenia.
Pełna specyfikacja tolerancji wymiarowych i geometrycznych pozwala ocenić wykonalność detalu bez konieczności odsyłania zapytań do działu projektowego. Tolerancje ogólne najczęściej określa się na podstawie normy ISO 2768, natomiast pasowania układów otworów i wałków dobiera się zgodnie z wytycznymi ISO 286. Oznaczenia geometryczne definiujące prostoliniowość, równoległość czy prostopadłość płaszczyzn nanosi się na podstawie normy ISO 1101. Chropowatość powierzchni zapisuje się symbolami opartymi na normie ISO 1302, stosując na przykład parametr Ra 0,8 dla części wysoce precyzyjnych lub Ra 3,2 dla elementów standardowych.
Informacje o materiale, klasie gatunkowej oraz ewentualnej obróbce cieplnej i powierzchniowej determinują dobór narzędzi skrawających. Wskazanie konkretnego gatunku stali konstrukcyjnej, aluminium lub tworzywa sztucznego umożliwia dobór odpowiednich parametrów skrawania już na etapie przygotowania technologii. Wymagania dotyczące hartowania objętościowego czy nakładania powłok galwanicznych jednoznacznie wskazują operatorom, czy operacje wykańczające muszą nastąpić przed utwardzaniem cieplnym, czy po jego zakończeniu.
Błędy w zleceniu i ich wpływ na proces produkcji
Najczęstsze braki w dostarczanej dokumentacji to pominięcie tolerancji na wymiarach krytycznych, brak informacji o stanie dostawy materiału oraz nieokreślenie wymagań powierzchniowych. Brak określenia rodzaju i klasy dokładności gwintu to kolejny czynnik blokujący ciągłość pracy operatorów. Zdarzają się również sytuacje, w których zamawiający wysyła wyłącznie sam model trójwymiarowy pozbawiony płaskiego rysunku z wymiarami i symbolami technologicznymi. Niekompletne pakiety danych zmuszają wykonawcę do przyjęcia domyślnych założeń, co nierzadko kończy się poprawkami wymiarowymi po wyprodukowaniu pierwszej partii próbnej.
Prawidłowy opis zakresu prac musi uwzględniać specjalistyczne technologie niezbędne do wykonania danej części. Detale przeznaczone do dalszego montażu w formach wtryskowych lub wymagających wykrojnikach do blachy wymuszają ścisłe zachowanie geometrii. Elementy takie jak foremniki do metalu, tłoczniki i precyzyjne matryce potrzebują dokładnego opisu pasowań i wykończenia powierzchni bezpośrednio na rysunku wykonawczym, co zapobiega późniejszym kolizjom podczas ostatecznego montażu całego narzędzia.
Skutecznym sposobem zapobiegania pomyłkom w komunikacji z narzędziownią jest weryfikacja dokumentacji za pomocą wewnętrznej listy kontrolnej. Konstruktor przesyłający pakiet powinien sprawdzić czytelność wszystkich rzutów, obecność legendy oraz kompletność narzuconych wymiarów skrajnych. Warto przekazać zakładowi produkcyjnemu dodatkowe wytyczne technologiczne, obejmujące akceptowalne metody pomiaru gotowego wyrobu oraz sposób jego zabezpieczenia na czas transportu.
W codziennej praktyce produkcyjnej narzędziowni PRODMET S.C. kompletna dokumentacja techniczna stanowi podstawę terminowej realizacji wymagających zleceń przemysłowych. Dobrze przygotowany pakiet rysunków radykalnie skraca etap początkowych uzgodnień pomiędzy wykonawcą a inwestorem. Dzięki temu zakład produkcyjny może rzetelnie ocenić ryzyko projektowe jeszcze przed uruchomieniem maszyn, zaplanować harmonogram operacji i z wyprzedzeniem zamówić dedykowane narzędzia. Eliminacja niedomówień na początkowym etapie projektowym sprawia, że gotowy detal odpowiada pierwotnym założeniom konstruktora.
Polecane artykuły

Zalety stosowania ceramicznych dachówek w nowoczesnym budownictwie
Jak zbudowany jest akt przy sprzedaży nieruchomości i które elementy są obowiązkowe
Oznaczenia gaśnicy, które naprawdę mają znaczenie przy gaszeniu instalacji fotowoltaicznej